公司热线: 蔡生:13592796488
0.3MM厚度PE防潮隔汽膜的焊接施工方法
0.3MM厚度PE防潮隔汽膜焊接施工方法要点解析
在建筑防潮、隔汽工程中,0.3毫米厚度PE防潮隔汽膜因其良好的气密性和防潮性能被广泛应用。针对该厚度材料的焊接施工,业内已形成一套以热风焊接为主、辅以机械压合的成熟工艺。其核心在于控制焊接温度、速度与压力,焊缝连续、均匀、无虚焊,从而形成完整的隔汽屏障。本文从施工准备、操作流程及质量控制三个层面,系统梳理0.3毫米PE防潮隔汽膜的焊接施工方法。
施工准备与材料处理
焊接施工前,需对基层及膜材进行严格检查。基层表面应平整、干燥、无尖锐异物,避免焊接时损伤膜体。0.3毫米厚度的PE膜质地较薄,对温度变化敏感,因此施工环境温度宜保持在5℃至35℃之间,雨雪或大风天气应停止露天作业。膜材在铺设前应展开平放,消除褶皱,并清除表面灰尘、油污。搭接部位的宽度应依据设计规范确定,一般搭接长度不宜小于60毫米,以焊缝强度。
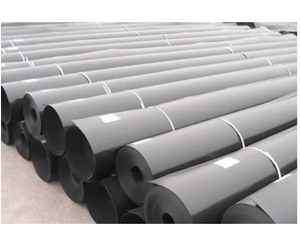
焊接设备选用热风焊枪或自动焊接机,根据膜材厚度调整出风温度与行走速度。0.3毫米膜体建议热风温度设定在300℃至400℃区间,焊接速度控制在每分钟0.5米至1.0米。实际操作中,操作人员应先在废弃膜料上试焊,通过目测焊缝边缘有无熔融溢料、剥离强度是否达标来判断参数是否合理。待参数稳定后,方可进行正式焊接。
焊接操作流程与工艺控制
正式焊接时,采用搭接焊或对接焊两种形式。对于0.3毫米PE膜,搭接焊更为常见。具体步骤如下:首先,将下层膜材平整铺放,搭接区用干净抹布擦拭,无水分和油渍;随后,将热风焊枪的喷嘴对准搭接缝中线,保持焊枪与膜面呈45度夹角,缓慢向前移动。焊枪出口的热风同时加热上下两层膜材的接触面,使其达到熔融状态,焊枪后部的压辊随即施加均匀压力,使熔融部分紧密贴合,形成牢固焊缝。焊缝宽度应控制在10毫米至15毫米之间,且连续无断点。
对于较长直线焊缝,宜使用自动焊接机,以保证行进速度和加热温度的一致性。自动焊接机可调节热风流量、焊接压力和行走速度,操作时需注意避免膜材因受热过度而收缩变形。遇到转角或异形部位,需手动切换至热风焊枪,采用分段焊接,并优先焊接转角处,再焊接直线段,防止应力集中。焊接完成后,应对焊缝进行外观检查:焊缝表面应平整光滑,无烧穿、焦化、气泡和脱焊现象。必要时,可采用充气法或负压法检测气密性,隔汽层连续。
质量验收与施工要点总结
0.3毫米PE防潮隔汽膜的焊接质量直接关系到整个防潮系统的使用寿命。施工过程中,应重点控制以下要点:一是搭接宽度必须满足设计要求,过窄易导致焊缝强度不足;二是热风温度不宜过高,否则膜材会收缩或烧穿;三是压辊压力需均匀,两层膜材在熔融状态下充分融合;四是焊缝冷却前不得移动或踩踏,以免破坏粘结界面。
验收时,除外观检查外,还可进行剥离试验:在焊缝处裁取试样,用手或仪器缓慢撕拉,若断裂发生在膜材本体而非焊缝上,则表明焊接质量合格。此外,对复杂节点如穿管、立柱根部等部位,应增加补强焊接,并采用密封胶收边,形成多重防护。
随着建筑节能与防潮要求的不断提高,0.3毫米PE防潮隔汽膜的应用场景将愈发广泛。规范化的焊接施工不仅依赖设备,更考验操作人员的经验与责任心。未来,随着自动焊机与智能温控技术的发展,该类薄膜的焊接质量将更加稳定可控,为建筑护结构的防潮隔汽性能提供更的保障。施工企业应持续优化工艺细节,强化人员培训,以严谨的工序和科学的管理,每一道焊缝都经得起时间检验。